

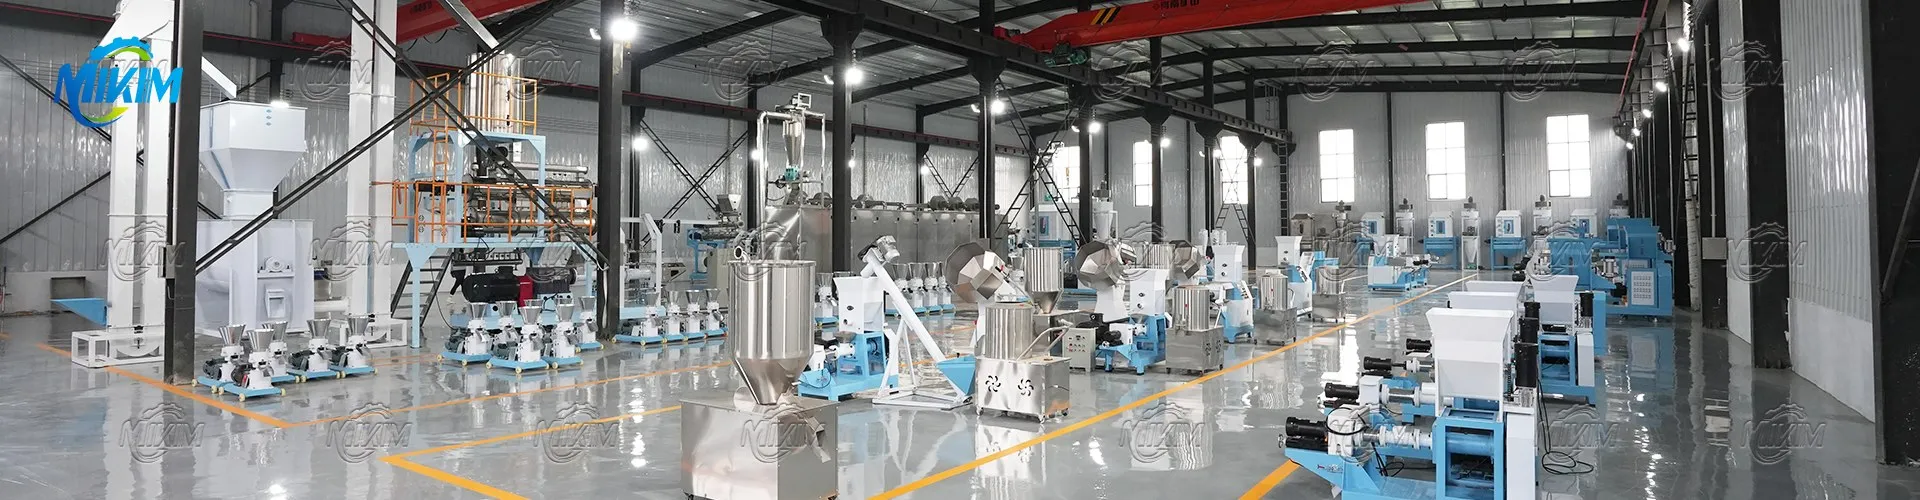
स्टेनलेस स्टील स्वचालित फ्लोटिंग मछली फ़ीड प्रसंस्करण लाइन: एक्सट्रूज़न पैरामीटर और लाइन डिज़ाइन
एक संदेश छोड़ें
फ्लोटिंग फिश फीड के लिए एक्सट्रूज़न का उपयोग क्यों किया जाता है?
फ्लोटिंग एक्वाफीड का उत्पादन साधारण रिंग डाई प्रेस पर नहीं किया जा सकता है। उछाल एक विस्तारित, छिद्रपूर्ण गोली संरचना से आता है जो तब बनता है जब एक नम, स्टार्च युक्त मैश को दबाव में पकाया जाता है और फिर डाई पर चमकता है। एक्सट्रूज़न जिलेटिन स्टार्च को नष्ट करता है, प्रोटीन को विकृत करता है और स्ट्रैंड का विस्तार करता है, इसलिए तैयार गोली अपने द्रव्यमान का 80-95 प्रतिशत उपयोगी अवधि के लिए सतह से ऊपर रखती है। यह व्यवहार फार्म कर्मचारियों को फ़ीड देखने और राशन को समायोजित करने देता है, तालाब के तल पर अपशिष्ट को कम करता है और फ़ीड रूपांतरण में सुधार करता है।
कच्चे माल और पीसने की सुंदरता
सूत्र मछली का भोजन, मांस का भोजन, सोयाबीन का भोजन, गेहूं का ग्लूटेन, गेहूं का आटा, मछली का तेल और विटामिन और खनिज प्रीमिक्स को मिलाते हैं। स्टार्च विस्तारक है, और फ्लोट ग्रेड आमतौर पर कम से कम 20 प्रतिशत स्टार्च युक्त सामग्री के साथ तैयार किए जाते हैं। एक्सट्रूज़न से पहले पीसने की सूक्ष्मता पशुधन पेलेटिंग की तुलना में अधिक महीन होती है, आमतौर पर 0.5-0.25 मिमी स्क्रीन से गुजरती है, क्योंकि मोटे कण एक्सट्रूडेट को फाड़ देते हैं और कमजोर, डूबने वाले छर्रों का निर्माण करते हैं। सत्यापन के लिए उपयोग की जाने वाली छलनी ASTM E11 पदनामों के साथ ISO 3310-1:2016 के अनुरूप है, जहां संख्या . 40 425 um है और संख्या . 60 250 um है। नमी और प्रोटीन की जाँच ISO 6496 या GB/T 6435-2014 और ISO 5983-1 या GB/T 6432-2018 पर की जाती है।
एक्सट्रूज़न लाइन कॉन्फ़िगरेशन और ऑपरेटिंग विंडो
| अवस्था | विशिष्ट सेटिंग | उद्देश्य |
|---|---|---|
| पिसाई | 0.5-0.25 मिमी स्क्रीन | स्वच्छ विस्तार के लिए बढ़िया, एक समान मैश |
| मिश्रण | सीवी 5 प्रतिशत या उससे कम, ट्रेसर परीक्षण | समान पोषक तत्व और तेल वितरण |
| पूर्व-कंडीशनिंग | 85-95 डिग्री सेल्सियस, भाप | स्टार्च को पहले से पकाएं, मैश की नमी बढ़ाएं |
| बाहर निकालना बैरल | 120-150 डिग्री सेल्सियस, 22-28 प्रतिशत नमी | स्टार्च जिलेटिनाइजेशन और विस्तार |
| मरो और कटर | डाई ओपन एरिया सेट व्यास, 1-12 मिमी | गोली का आकार और उछाल नियंत्रण |
| ड्रायर | नमी घटकर 8-10 प्रतिशत रह गई | भंडारण स्थिरता और जल स्थिरता |
| वैक्यूम कोटर | तेल 8-16 प्रतिशत तक जोड़ा गया | ऊर्जा घनत्व, कम लीचिंग |
उछाल, व्यास और डूबने वाले ग्रेड
उछाल को डाई खुले क्षेत्र, पेंच विन्यास और पिघल की नमी और तापमान द्वारा नियंत्रित किया जाता है। एक उच्च खुला क्षेत्र और उच्च पिघली हुई नमी एक हल्का, अधिक विस्तारित गोली देती है; खुले क्षेत्र और नमी को कम करने से एक ही मशीन से घनी धीमी गति से डूबने वाली या डूबने वाली गोली उत्पन्न होती है। फ्लोटिंग ग्रेड आम तौर पर 1 - 6 मिमी व्यास पर आपूर्ति की जाती है, जिसमें 2 मिमी और 3 मिमी नर्सरी और ग्रो-आउट तिलापिया और कैटफ़िश कार्यक्रमों पर हावी होते हैं, जबकि 4-6 मिमी बड़ी मछली को कवर करते हैं। प्रत्येक फॉर्मूलेशन पर पेलेट स्थायित्व और पानी की स्थिरता का परीक्षण किया जाना चाहिए क्योंकि एक फॉर्मूला जो अच्छी तरह से तैरता है लेकिन 10 मिनट में विघटित हो जाता है, डूबने वाले टुकड़े के समान तालाब लोडिंग का कारण बनता है।
स्टेनलेस स्टील निर्माण और स्वच्छता
एक्वाफीड लाइनें गीली, नमकीन और संक्षारक होती हैं, इसलिए एक्सट्रूडर, डाई, कटर हेड, कन्वेयर और ड्रायर के संपर्क हिस्से आमतौर पर 304 या 316L स्टेनलेस स्टील में खाद्य ग्रेड सील के साथ बनाए जाते हैं। ग्राइंडर पर एक चुंबकीय विभाजक और एस्पिरेशन, साथ ही संलग्न स्थानांतरण, ट्रैम्प धातु और धूल को उत्पाद से दूर रखता है। तैयार फ़ीड को जीबी 13078-2017 की स्वच्छता आवश्यकताओं को पूरा करना होगा, और निर्यात ग्राहकों को लक्षित करने वाले संयंत्र आमतौर पर आईएसओ 22000:2018 या आईएसओ 9001:2015 पर एक प्रबंधन प्रणाली चलाते हैं। मशीनरी सुरक्षा ISO 12100:2010 और IEC 60204-1 का पालन करती है।
लेआउट, क्षमता और उपयोगिताएँ
300 -1000 किग्रा/घंटा की एक छोटी फ्लोटिंग मछली फ़ीड लाइन को लंबवत रूप से व्यवस्थित किया जाता है जहां हेडरूम अनुमति देता है: शीर्ष पर पीसना और मिश्रण करना, मध्यवर्ती स्तर पर बाहर निकालना और सुखाना, आधार पर कोटिंग और बैगिंग करना। ऐसी लाइन के लिए स्थापित शक्ति पर एक्सट्रूडर का प्रभुत्व होता है, जो आम तौर पर कनेक्टेड लोड का 45-60 प्रतिशत होता है, इसके बाद ड्रायर और ग्राइंडर आते हैं। भाप की आपूर्ति, कटर के लिए संपीड़ित हवा और सबसे बड़ी मोटर के आकार की तीन चरण की आपूर्ति मानक उपयोगिताएँ हैं।
अक्सर पूछे जाने वाले प्रश्नों
Q:क्या रिंग डाई पेलेट मिल तैरती हुई मछली का चारा बना सकती है?
उत्तर: ठीक से नहीं. उछाल के लिए पके हुए पिघल के विस्तार की आवश्यकता होती है, जो केवल एक्सट्रूज़न प्रदान करता है। एक रिंग डाई प्रेस घने डूबने वाले छर्रों का उत्पादन करती है।
Q:फ्लोटिंग फ़ीड के लिए पीसने की किस सूक्ष्मता की आवश्यकता है?
ए: आमतौर पर 0.5-0.25 मिमी, इसलिए मैश एक नंबर . 40 (425 um) या नंबर. 60 (250 um) छलनी को ASTM E11 में भेजता है। मोटे कण कमजोर कण बनाते हैं जो डूब जाते हैं।
Q:कौन सा स्टार्च स्तर फ्लोटेबिलिटी का समर्थन करता है?
उ: फ्लोटिंग ग्रेड के फॉर्मूलेशन में आमतौर पर विस्तार को बढ़ावा देने के लिए कम से कम 20 प्रतिशत स्टार्च युक्त सामग्री जैसे गेहूं का आटा या गेहूं का ग्लूटेन होता है।
Q:एक्सट्रूडर बैरल किस तापमान पर चलता है?
उत्तर: आम तौर पर स्टार्च जिलेटिनाइजेशन शुरू करने के लिए 22-28 प्रतिशत मैश नमी पर 120- 150 डिग्री सेल्सियस, 85-95 डिग्री सेल्सियस पर प्री-कंडीशनिंग के साथ।
Q:सुखाने के बाद वैक्यूम कोटिंग का उपयोग क्यों किया जाता है?
उत्तर: 8-10 प्रतिशत नमी तक सूखने से गोली में छिद्र खुल जाते हैं। वैक्यूम कोटिंग, आम तौर पर 8-16 प्रतिशत तेल, उन छिद्रों में खींचती है ताकि यह तालाब में न बहे।
Q:संपर्क भागों के लिए कौन सा स्टेनलेस स्टील ग्रेड सामान्य है?
ए: 304 अधिकांश अनुप्रयोगों को कवर करता है; 316L को प्राथमिकता दी जाती है जहां खारे पानी और भारी समुद्री तेल का संपर्क जंग को तेज करता है।


